手上的捲料寬度和產線需要的不一致,或是寬度沒問題、但捲徑與張力不合用,這兩種狀況的處理方式其實不同。前者通常要靠分條加工,後者要靠複捲,如果機台吃的是平張紙,則是裁切。但詢價時一句「幫我加工一下」,加工廠很難判斷你到底要改變寬度、捲徑,還是長度。
佳皇紙業自 1973 年深耕工業用紙袋,也承接客戶提供基材的來料加工,項目包含淋膜、分條、複捲與裁切。這篇文章從製程邏輯出發,說明三種捲料二次加工各自改變了什麼、什麼情況該選哪一種,以及來料加工的流程與詢價前要備的資料。結論先講:先確定你要改的是寬度、捲徑還是長度,再談數量與交期。
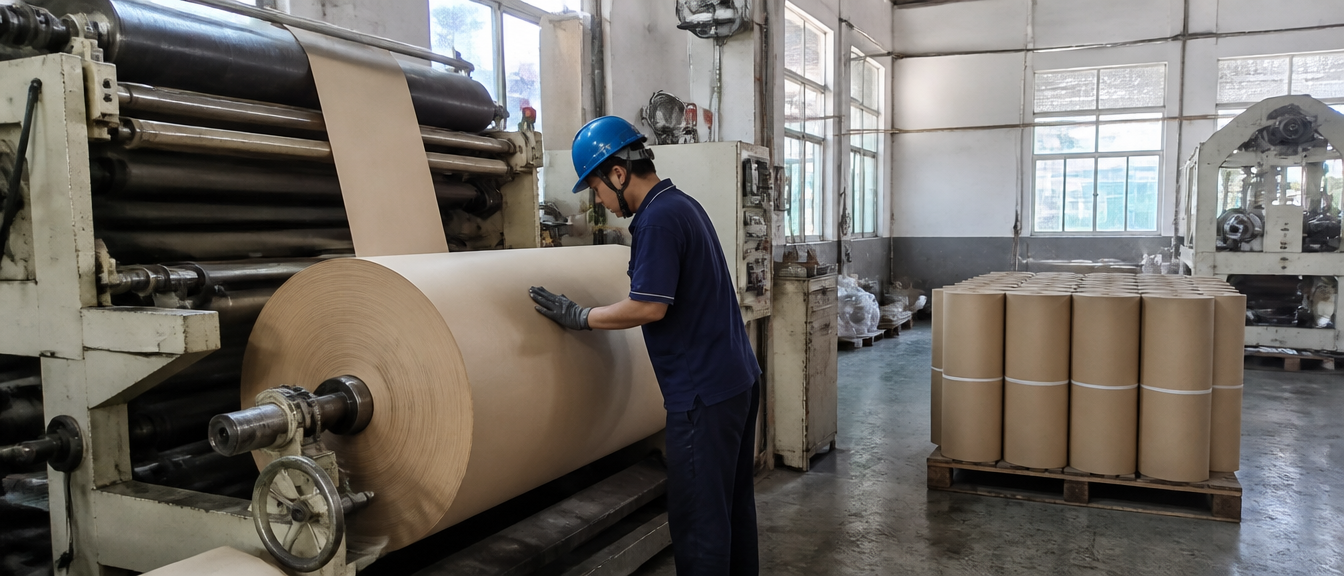
分條加工是什麼:把寬幅母捲縱向切成窄捲
分條在業界的定義很單純,就是把一大捲材料切成幾條較窄的捲。依 Wikipedia 的 Roll slitting 條目,這是一種剪切作業,做法分成兩種:一種是把整捲當成一根「原木」,用圓鋸或帶鋸一段段切下來,不經過放卷與重捲;另一種是把材料放卷、通過刀具或雷射,再重新捲到一支或多支軸上,也就是常說的分條複捲機。同一份資料還指出,「slitting」專指沿長度方向切,「cutting」則涵蓋縱向與橫向,所以這種機台叫 slitter,不叫 cutter;本文表格中的「裁切」則依佳皇網站的用法,指橫向切成指定長度。
紙為什麼需要這道工序?台灣區造紙工業同業公會把造紙產業分成上、中、下游:上游是原生或再生紙漿,中游是各類紙品生產,下游才是裁切、軋型、裝訂、印刷、包裝等加工(見台灣區造紙工業同業公會的紙種介紹)。紙離開紙廠之後、接上下游產線之前,常常需要先把尺寸改成對方用得上的樣子。佳皇網站的說法與此一致:母捲通常是大寬幅,下游產線需要的往往是特定寬度的窄捲或裁切好的紙張,中間的轉換靠分條加工。
| 加工 | 切的方向 | 改變的是什麼 | 網站上的用途描述 |
|---|---|---|---|
| 分條 | 縱向,沿長度方向 | 寬度:一捲寬捲變成多條窄捲 | 供應自動包裝產線或二次加工使用 |
| 複捲 | 不一定要切,重新捲取 | 捲徑與捲取張力,過程中可檢查並剔除瑕疵段 | 統一規格,提升後段加工的穩定性 |
| 裁切 | 橫向 | 長度:捲料變成指定長度的平張或片材 | 供應紙盤、紙條、襯墊包裝等用途 |
這張表要看的是第三欄。分條改的是寬度,複捲改的是捲徑與張力,裁切改的是長度;三者可以依需求組合,業務人員會依你的用途建議合適的加工方式。所以詢價時與其說「幫我加工一下」,不如直接寫出:母捲現在多寬、你要幾條多寬、捲徑有沒有限制、後段機台吃的是捲還是張。
複捲加工在做什麼:不只是把紙再捲一次
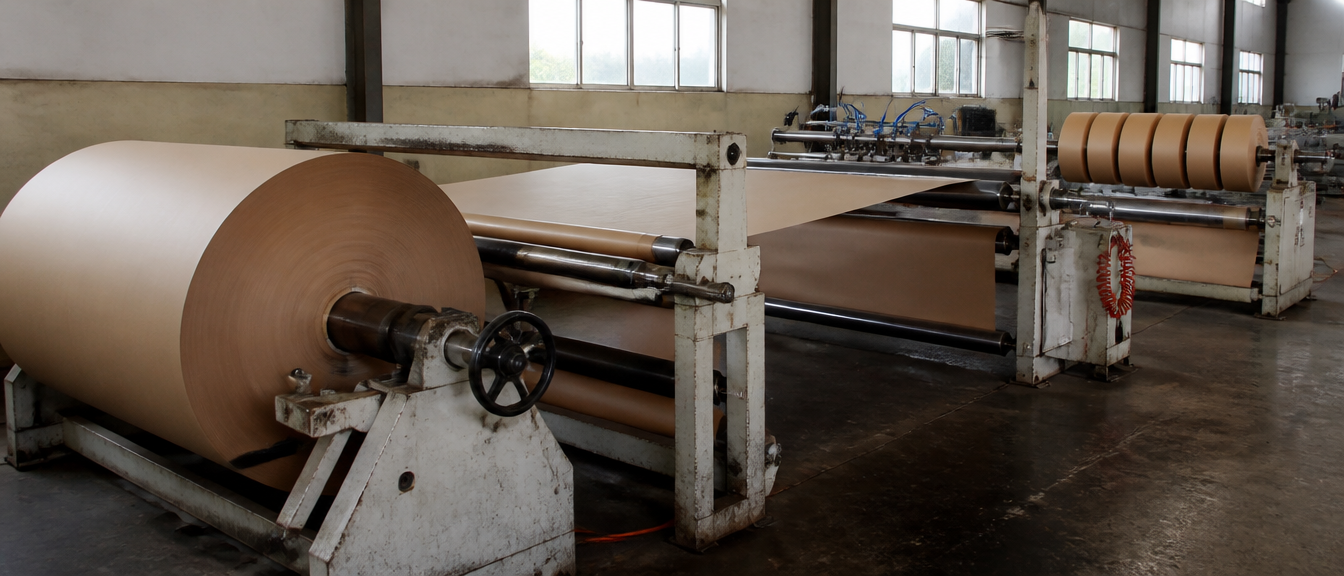
複捲字面上是重新捲取,但目的不只是換一支軸。依佳皇網站的說明,複捲是把紙捲重新捲取,用來調整捲徑與捲取張力,也能在過程中檢查並剔除瑕疵段,讓規格統一、後段加工更穩定。換句話說,如果寬度本來就對,只是捲徑太大放不進機台、張力鬆緊不一,或是想把已知有問題的一段先拿掉,你要的就是複捲,而不是分條。
實務上這兩道工序在機台上常常連在一起。分條複捲機的運作方式是放卷、過刀、再捲回去,所以切出來的每一條窄捲,本身就經過一次重新捲取。前面提到的維基百科條目也指出,張力控制是分條品質的關鍵,常見的差速捲取軸用來讓全幅寬度的張力均勻。這些是業界通則,並不代表任何特定工廠的設備配置;我們提它的原因是,張力正是複捲與分條最需要溝通的參數,材料對張力越敏感,越需要在詢價時把用途說清楚。
什麼時候該分條,什麼時候不必
判斷的邏輯很直接:看你的後段機台與用途卡在哪一個尺寸。下表把常見狀況對應到該先考慮的加工,以及詢價時要說清楚的資料。
| 你手上的狀況 | 先考慮的加工 | 詢價時要說清楚 |
|---|---|---|
| 母捲比產線需要的寬很多 | 分條加工 | 母捲寬度、目標寬度與條數、基材種類 |
| 寬度剛好,但捲徑太大或張力不均 | 複捲加工 | 目前捲徑、機台允許的最大捲徑、是否要剔除瑕疵段 |
| 機台吃的是平張紙或片材 | 裁切 | 目標長度與寬度、數量、堆疊或包裝方式 |
| 需要防潮,而且最終寬度很窄 | 淋膜與分條的先後順序要評估 | 基材、膜材(PE 或 PP)、最終寬度 |
最後一列值得多講兩句。佳皇的淋膜加工最大幅寬為 2,000 mm、最小為 500 mm,並配備中切設備,可同步分切成兩捲;淋膜完成後也能直接接續裁切、分條與複捲,省去在不同工廠之間轉運的時間與成本。從這組數字可以推論:如果你最後要的窄捲比 500 mm 還窄,直接拿窄捲去淋膜可能超出設備的加工範圍,比較合理的路線是先以較寬的幅度淋膜,再分條成目標寬度。這是依規格推出來的製程邏輯,不是保證,實際能否這樣安排,要讓業務人員依你的基材與膜材評估。
另一個值得先確認的細節是寬度配置。假設母捲寬 1,000 mm,你要的窄捲是 300 mm,算術上只能切出 3 條、剩下 100 mm 的餘料;如果把目標寬度調成 250 mm,剛好可以切 4 條,材料利用率就不一樣(以上為假設算例,並非佳皇的實際規格)。淋膜頁面也提到,加工尺寸可依客戶需求規劃,用意是提升材料利用率。所以在決定窄捲寬度之前,先讓加工廠看過母捲寬度,有助於減少餘料。
來料加工怎麼談:四個步驟與要備好的資料
如果你已經有現成的牛皮紙捲或其他基材,只缺分條、複捲或裁切這一道工序,可以走來料加工。依佳皇網站的說明,流程分四步:先提供母捲規格、目標分條或裁切尺寸與數量;業務人員評估設備可行性與排程並回覆報價,可行性評估約一個工作天回覆;確認後原料進廠、核對規格無誤再排程加工;最後依規格完成加工,品檢後出貨。各項加工的完整介紹可以看其他加工頁面。
數量方面,網站的說法是實際可配合的數量依加工類型與當時產線排程而定,詢問時說明需求,由業務人員具體回覆。公開頁面沒有列出分條的最小寬度、公差或產能數字,所以這篇文章也不替它編數字。你可以先備好的資料包括:基材種類(例如牛皮紙捲或編織布捲,其他基材請在詢價時說明,由業務人員評估)、母捲寬度與目前捲徑、目標寬度與條數、需要的數量、後段用途與機台限制,以及是否同時需要淋膜。若同時要淋膜,流程的第一步是提供基材樣本與防潮需求說明,作為評估依據。
哪些情況適合走來料加工?網站列出的對象是已有現成基材、需要備援供應商,或想先評估規格的客戶。從製程邏輯來看,另一種情況也很合適:你的基材向既有供應商採購,工序卻只缺最後一步,與其把整批材料換掉,不如把這一步外包。反過來說,如果母捲本身的規格還沒定案,例如寬度、捲徑都還在調整,建議先和業務人員討論目標尺寸,再決定要不要寄樣,避免加工完才發現尺寸對不上後段機台。
從業界通則看品質:張力、刀具與來料狀態
談到分條品質,直覺上會先看「切口平不平」,但依維基百科整理的通則,影響結果的因素不只刀。刀具要看材料:剃刀式適合很薄的塑膠膜,但刀片需要頻繁更換;旋轉剪切式用上下圓刀咬合出剪刀般的效果,在紙、膜與箔材都很常用,刀比較耐用,不過定位較花時間;壓切式則適合不織布與發泡材。捲取端靠張力控制,精準的張力控制是切好捲料的關鍵。對採購端來說不必研究這些細節,但可以記得:材料不同,合適的加工方式就不同,所以基材一定要說清楚。
來料本身的狀態也會影響結果。佳皇的來料流程裡,有一步是原料進廠、核對規格無誤後才排程加工。從製程邏輯來看,母捲若在運輸或倉儲中受潮、壓傷或捲得不整齊,這些問題不會因為分條而消失。因此建議寄出來料之前,先確認捲料外觀與標示,並把已知的瑕疵段位置告訴加工廠,讓複捲時有機會把它剔除。
最後一個建議是從後段往前推尺寸。與其先決定母捲,再想窄捲要多寬,不如先量出後段機台能接受的寬度與最大捲徑,再回頭確認母捲能不能整除、是否需要複捲調整捲徑。把順序倒過來,不但能降低餘料,也能避免分條完才發現窄捲放不上機台。這個判斷不需要專門工具,只要把機台規格、目標寬度與數量寫在同一份詢價資料裡就夠了。
分條加工常見問題
分條加工、複捲加工和裁切有什麼不同?
分條是沿縱向把寬捲切成多條窄捲;複捲是重新捲取,用來調整捲徑與捲取張力,也能在過程中檢查並剔除瑕疵;裁切是橫向切成指定長度的平張或片材。三者可以依需求組合,不確定時請說明後段用途,由業務人員建議。
只有現成的捲料,可以只委託分條嗎?
可以,這就是來料加工。你提供基材,佳皇依規格進行分條、複捲或裁切後交還,流程是提供規格、可行性評估、來料進廠、加工出貨四步,詳見其他加工頁面。
分條加工有最小寬度或最低數量的限制嗎?
寬度範圍與數量依設備規格、母捲材質、加工類型與當時產線排程而定,公開資料沒有列出固定數字。建議提供母捲規格與目標尺寸,由業務人員評估後回覆。
淋膜之後可以接著分條嗎?
可以,淋膜完成後可配合裁切、分條與複捲,一站完成。淋膜的最小加工寬幅為 500 mm,並有中切設備可同步分切成兩捲,更窄的成品寬度則要評估加工順序,詳見淋膜加工。
複捲可以處理有瑕疵的捲料嗎?
複捲過程中可以檢查並剔除瑕疵段,讓規格統一;但能否處理、能剔除多少,取決於瑕疵的位置與數量,建議寄樣並說明狀況,由業務人員評估。
分條後的窄捲可以直接上自動包裝產線嗎?
網站對分條加工的描述是供應自動包裝產線或二次加工使用;能否直接上機,取決於窄捲的寬度、捲徑與張力是否符合你的機台,建議把機台規格連同需求一起提供,由業務人員評估。
結語:分條加工從講清楚「要改什麼」開始
回到開頭的問題:分條加工改寬度,複捲改捲徑與張力,裁切改長度,先分清楚這三件事,詢價就不會繞路。佳皇的來料加工不需要你重建整條供應鏈,只要把缺的那道工序交給我們。準備好基材種類、母捲寬度與捲徑、目標尺寸、數量與後段用途,到聯絡我們留下需求,業務人員會在一個工作天內回覆,並依你的規格評估設備可行性與報價。