手元のロール材の幅が生産ラインの必要幅と合わない場合と、幅は問題ないが巻き径や張力が合わない場合とでは、対処方法が実は異なります。前者は通常分条加工で対応し、後者は複巻で対応します。もし機械が平判紙を使用するなら、裁断が必要です。しかし見積もり時に「加工をお願いします」とだけ伝えても、加工工場は幅、巻き径、長さのどれを変更したいのか判断できません。
佳皇紙業は1973年から工業用紙袋を手がけており、お客様が支給する基材の加工も請け負っています。項目にはラミネート加工、分条、複巻、裁断が含まれます。本記事では工程の論理から出発し、3種類のロール材二次加工がそれぞれ何を変えるのか、どのような場合にどれを選ぶべきか、そして支給材加工の流れと見積もり前に準備すべき資料について説明します。結論を先に言うと、まず変更したいのが幅・巻き径・長さのどれかを確定してから、数量と納期を話し合いましょう。
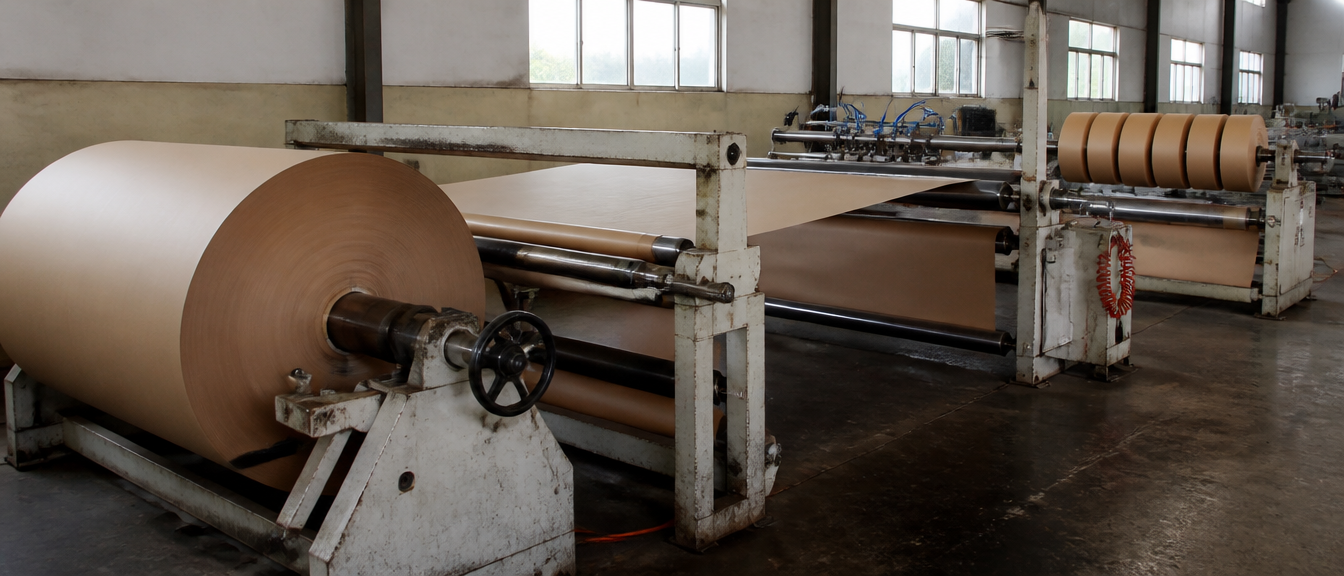
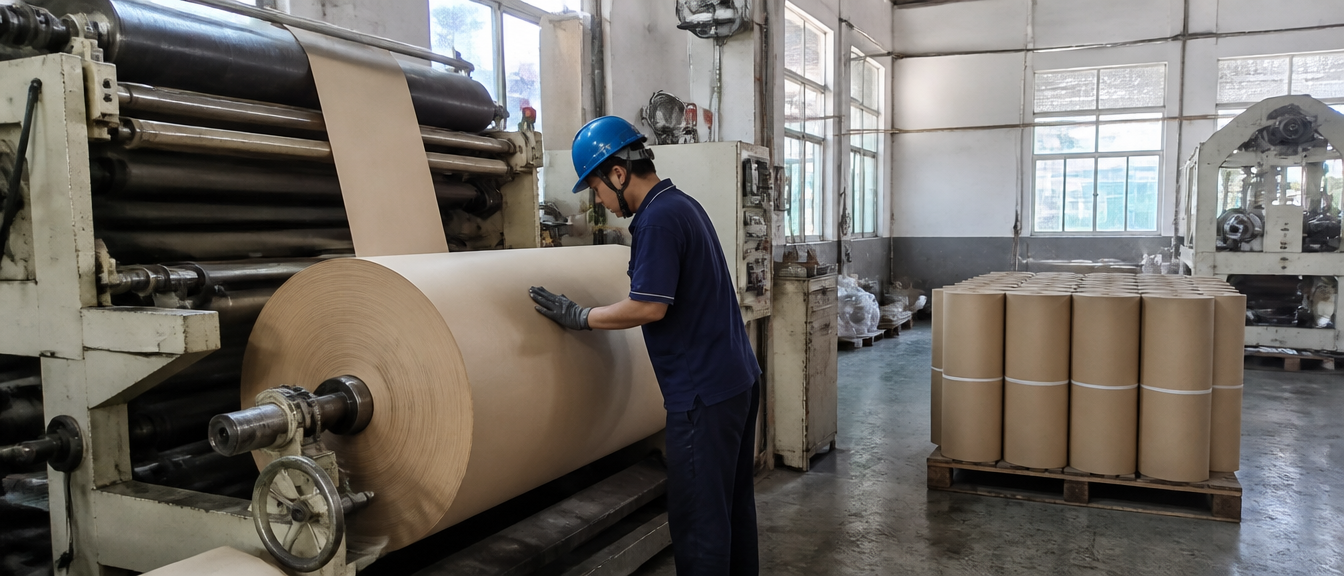
スリッティング加工とは:幅広いマスターロールを縦方向に細いロールに切断すること
分条の業界における定義は単純で、大きな1巻きの材料を数本の狭いロールに切ることです。Wikipedia の Roll slitting 項目によると、これは一種の剪断作業で、方法は2つに分かれます。1つはロール全体を「原木」のように扱い、丸鋸や帯鋸で順に切り出す方法で、巻き戻しや再巻き取りを経ません。もう1つは材料を巻き出し、刃物やレーザーを通してから1本または複数の軸に再び巻き取る方法で、これがいわゆる分条複巻機です。同資料では「slitting」は長さ方向に沿って切ることを指し、「cutting」は縦方向と横方向の両方を含むため、この機械は slitter と呼ばれ、cutter とは呼ばれないと指摘しています。本文の表における「裁断」は佳皇サイトの用語に従い、横方向に指定の長さへ切ることを指します。
紙にはなぜこの工程が必要なのでしょうか。台湾区造紙工業同業公会は製紙産業を川上・川中・川下に分類しています。川上は原生または再生パルプ、川中は各種紙製品の生産、川下は裁断、成形、製本、印刷、包装などの加工です(台湾区造紙工業同業公会の紙種紹介参照)。紙は製紙工場を出て川下の生産ラインに接続される前に、相手先が使用できるサイズに変更する必要がよくあります。佳皇サイトの説明もこれと一致しており、原反ロールは通常大幅であるのに対し、川下の生産ラインが必要とするのは特定幅の狭巻や裁断済みの紙であることが多く、その変換を担うのが分条加工です。
| 加工 | 切断方向 | 変わるもの | ウェブサイト上の用途説明 |
|---|---|---|---|
| スリッティング | 縦方向、長さ方向に沿って | 幅:1つの幅広いロールが複数の細いロールに変わる | 自動包装ラインまたは二次加工に供給 |
| リワインディング | 必ずしも切断の必要はなく、再度巻き直し | ロール径と巻き取り張力、処理中に欠陥部分を検査して除去可能 | 規格を統一し、後工程の加工の安定性を向上 |
| 裁切 | 横方向 | 長さ:ロール材料を指定の長さの平判または片材に変わる | 紙管、紙条、緩衝材の包装などの用途に供給 |
この表で注目すべきは3列目です。分条は幅を変え、複巻は巻き径と張力を変え、裁断は長さを変えます。3つは用途に応じて組み合わせることができ、営業担当者がご用途に合わせて適切な加工方法をご提案します。そのため見積もり時には「加工をお願いします」ではなく、原反ロールの現在の幅、必要な本数と幅、巻き径の制限の有無、後工程の機械がロールと平判のどちらを使用するかを直接お伝えください。
リワインディング加工の役割:ただ紙を再度巻き直すだけではない
複巻は文字通り再び巻き取ることですが、目的は軸を取り換えるだけではありません。佳皇サイトの説明によると、複巻は紙ロールを再び巻き取ることで巻き径と巻き取り張力を調整し、その過程で不良箇所を検査・除去することもでき、規格を統一して後工程をより安定させます。つまり、幅はもともと問題なく、巻き径が大きすぎて機械に入らない、張力にムラがある、あるいは既知の不良箇所を先に除去したい場合には、必要なのは複巻であり、分条ではありません。
実務上、この2つの工程は機械上でよく連動しています。分条複巻機の動作は巻き出し、刃通過、再巻き取りという流れのため、切り出された各狭巻自体が一度再巻き取りを経ています。前述のWikipedia項目でも、張力制御が分条品質の鍵であり、一般的な差速巻き取り軸は全幅にわたって張力を均一にするために使用されると指摘されています。これらは業界一般の原則であり、特定の工場の設備構成を示すものではありません。ここで触れる理由は、張力こそが複巻と分条で最も意思疎通が必要なパラメータであり、材料が張力に敏感であるほど、見積もり時に用途を明確にする必要があるためです。
いつスリッティングを行い、いつ不要か
判断の論理は単純です。後工程の機械と用途がどのサイズでつまずいているかを見ます。下表は、よくある状況と優先的に検討すべき加工、見積もり時に明確にすべき資料を対応させたものです。
| あなたの現状 | 最初に検討する加工 | 見積もり時に明確にすべきこと |
|---|---|---|
| マスターロール幅が製造ラインに必要な幅より大きい | スリッティング加工 | マスターロール幅、目標幅と本数、基材の種類 |
| 幅がちょうどよいが、ロール径が大きすぎるか張力が均等でない | リワインディング加工 | 現在のロール径、機械が許容する最大ロール径、欠陥部分を除去するかどうか |
| 機械が平判紙または片材を使用する | 裁切 | 目標の長さと幅、数量、積み重ね方法または梱包方法 |
| 防湿が必要で、かつ最終幅が非常に狭い | ラミネートとスリッティングの実施順序を評価する必要がある | 基材、フィルム(PEまたはPP)、最終幅 |
最後の行については少し補足します。佳皇のラミネート加工は最大幅2,000 mm、最小幅500 mmで、中切設備を備え、同時に2巻へ分割することができます。ラミネート完了後は裁断、分条、複巻へそのまま続けることができ、異なる工場間での運搬時間とコストを省けます。この数値から推測できるのは、最終的に必要な狭巻が500 mmより狭い場合、狭巻のままラミネートすると設備の加工範囲を超える可能性があるため、まず広めの幅でラミネートしてから目標幅に分条する方が合理的だということです。これは規格から導き出した工程の論理であり、保証ではありません。実際にそのように手配できるかどうかは、基材とフィルム材に応じて営業担当者が評価する必要があります。
もう一つ事前に確認しておくべき点は幅の配分です。例えば原反ロール幅が1,000 mmで、必要な狭巻が300 mmの場合、計算上は3本しか切り出せず、100 mmの残材が出ます。目標幅を250 mmに調整すればちょうど4本切り出せ、材料の利用率が変わります(上記は仮定の計算例であり、佳皇の実際の規格ではありません)。ラミネートのページでも、加工サイズはお客様のニーズに応じて計画でき、材料利用率の向上を目的としていると述べられています。そのため、狭巻の幅を決定する前に、原反ロールの幅を加工工場に伝えておくと、残材を減らすのに役立ちます。
受託加工の進め方:4つのステップと用意すべき資料
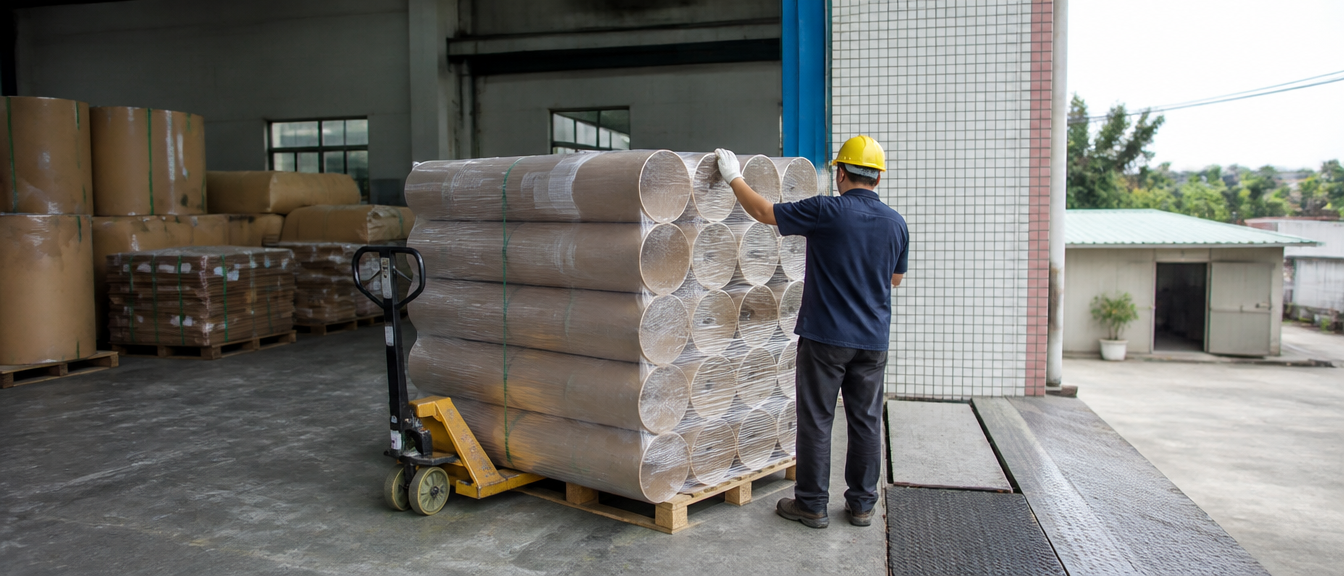
すでにクラフト紙ロールやその他の基材をお持ちで、分条・複巻・裁断の工程だけが不足している場合は、支給材加工をご利用いただけます。佳皇サイトの説明によると、流れは4ステップです。まず原反ロールの規格、目標とする分条または裁断サイズと数量を提供します。次に営業担当者が設備の実行可能性とスケジュールを評価し見積もりを回答します(実行可能性の評価は約1営業日で回答)。確認後、原料が工場に入荷し、規格を照合してから加工をスケジュールします。最後に規格通りに加工を完了し、品質検査後に出荷します。各加工の詳細な紹介はその他の加工ページをご覧ください。
数量については、サイトの説明によると実際に対応可能な数量は加工の種類とその時点の生産ラインのスケジュールによって異なるため、お問い合わせ時にニーズをお伝えいただければ、営業担当者が具体的に回答します。公開ページには分条の最小幅、公差、生産能力の数値は記載されていないため、本記事でもそれらの数値を独自に作成することはしません。事前にご用意いただける資料としては、基材の種類(例えばクラフト紙ロールや織布ロールなど。その他の基材については見積もり時にお伝えいただければ営業担当者が評価します)、原反ロールの幅と現在の巻き径、目標幅と本数、必要な数量、後工程の用途と機械の制限、そして同時にラミネートが必要かどうかが挙げられます。ラミネートも同時に必要な場合、流れの最初のステップは基材サンプルと防湿要件の説明を提供することで、それが評価の根拠となります。
どのような場合に支給材加工が適しているでしょうか。サイトに記載されている対象は、すでに基材をお持ちでバックアップの供給元が必要な方、または先に規格を評価したい方です。工程の論理から見ると、もう一つ適したケースがあります。基材を既存の供給元から購入しているが、工程の最後の一歩だけが不足している場合、材料一式を切り替えるよりも、その一歩だけを外注する方が良いでしょう。逆に、原反ロール自体の規格がまだ確定しておらず、例えば幅や巻き径がまだ調整中の場合は、まず営業担当者と目標サイズについて相談してからサンプルを送るかどうかを決めることをお勧めします。加工後に後工程の機械とサイズが合わないことが判明するのを避けるためです。
業界基準から品質を見る:張力、刃物と入荷状態
分条の品質について言うと、直感的には「切り口が平らかどうか」に注目しがちですが、Wikipediaがまとめた一般原則によると、結果に影響する要因は刃だけではありません。刃物は材料によって選ぶ必要があります。カミソリ式は非常に薄いプラスチックフィルムに適していますが、刃の交換が頻繁に必要です。回転剪断式は上下の丸刃がかみ合ってハサミのような効果を生み出し、紙、フィルム、箔材でよく使われ、刃は比較的耐久性がありますが、位置合わせに時間がかかります。圧切式は不織布や発泡材に適しています。巻き取り側は張力制御に依存し、精密な張力制御が良好なロール材を切り出す鍵となります。購買側がこれらの詳細を研究する必要はありませんが、材料が異なれば適した加工方法も異なるため、基材について必ず明確に伝えることを覚えておくとよいでしょう。
支給材自体の状態も結果に影響します。佳皇の支給材加工フローには、原料が工場に入荷し規格を照合してから加工をスケジュールするというステップがあります。工程の論理から見ると、原反ロールが輸送や保管中に湿気を帯びたり、圧迫されたり、巻きが不揃いになったりした場合、これらの問題は分条しても消えません。そのため、支給材を発送する前に、ロール材の外観と表示を確認し、既知の不良箇所の位置を加工工場に伝えておくことをお勧めします。そうすることで複巻時に除去できる可能性があります。
最後の提案は、後工程から前方へサイズを逆算することです。先に原反ロールを決めてから狭巻の幅を考えるのではなく、まず後工程の機械が対応できる幅と最大巻き径を測定し、そこから原反ロールで割り切れるか、巻き径調整のために複巻が必要かを確認する方が良いでしょう。この順序を逆にすることで、残材を減らせるだけでなく、分条が完了してから狭巻が機械に装着できないことに気づくという事態も避けられます。この判断には専門的な道具は不要で、機械の規格、目標幅、数量を同じ見積もり資料にまとめるだけで十分です。
スリッティング加工よくある質問
スリッティング加工、リワインディング加工、裁切には何が違いますか?
分条は縦方向に沿って広幅ロールを複数の狭巻に切ることです。複巻は再び巻き取ることで、巻き径と巻き取り張力を調整し、その過程で不良箇所を検査・除去することもできます。裁断は横方向に指定の長さの平判やシート材に切ることです。3つは用途に応じて組み合わせることができ、不明な場合は後工程の用途をお伝えいただければ、営業担当者がご提案します。
既製のロール材料のみの場合、スリッティングのみを委託できますか?
可能です。これが支給材加工です。お客様が基材を提供し、佳皇が規格に従って分条、複巻、または裁断を行ってお戻しします。流れは規格提供、実行可能性評価、支給材入荷、加工・出荷の4ステップです。詳細はその他の加工ページをご覧ください。
スリッティング加工に最小幅または最低数量の制限がありますか?
幅の範囲と数量は設備の規格、原反ロールの材質、加工の種類、その時点の生産ラインのスケジュールによって異なり、公開資料には固定の数値は記載されていません。原反ロールの規格と目標サイズをご提供いただければ、営業担当者が評価の上回答いたします。
ラミネート後にスリッティングを続けられますか?
可能です。ラミネート完了後は裁断、分条、複巻を組み合わせて一括で対応できます。ラミネートの最小加工幅は500 mmで、中切設備により同時に2巻へ分割することも可能です。さらに狭い製品幅については加工順序の評価が必要です。詳細はラミネート加工をご覧ください。
リワインディングで欠陥のあるロール材料を処理できますか?
複巻の過程で不良箇所を検査・除去し、規格を統一することができます。ただし対応可能かどうか、どの程度除去できるかは不良箇所の位置と数量によりますので、サンプルを送付の上、状況をご説明いただき、営業担当者による評価をお勧めします。
スリッティング後の細いロールは自動包装ラインに直接供給できますか?
サイトでの分条加工の説明は、自動包装ラインや二次加工向けに供給することを指しています。直接機械に装着できるかどうかは、狭巻の幅、巻き径、張力がお客様の機械に適合するかどうかによりますので、機械の規格をご要望と合わせてご提供いただき、営業担当者による評価をお勧めします。
結論:スリッティング加工は「何を変えるのか」を明確にすることから始まる
冒頭の質問に戻りましょう。分条加工は幅を変え、複巻は巻き径と張力を変え、裁断は長さを変えます。まずこの3つを明確に区別すれば、見積もりが遠回りになることはありません。佳皇の支給材加工はサプライチェーン全体を再構築する必要はなく、不足している工程だけを私たちにお任せいただくだけで結構です。基材の種類、原反ロールの幅と巻き径、目標サイズ、数量、後工程の用途をご用意の上、お問い合わせよりご要望をお寄せください。営業担当者が1営業日以内に回答し、お客様の規格に応じて設備の実行可能性と見積もりを評価いたします。