手上的卷料宽度和产线需要的不一致,或是宽度没问题、但卷径与张力不合用,这两种状况的处理方式其实不同。前者通常要靠分条加工,后者要靠复卷,如果机台吃的是平张纸,则是裁切。但询价时一句「帮我加工一下」,加工厂很难判断你到底要改变宽度、卷径,还是长度。
佳皇纸业自 1973 年深耕工业用纸袋,也承接客户提供基材的来料加工,项目包含淋膜、分条、复卷与裁切。这篇文章从制程逻辑出发,说明三种卷料二次加工各自改变了什么、什么情况该选哪一种,以及来料加工的流程与询价前要备的资料。结论先讲:先确定你要改的是宽度、卷径还是长度,再谈数量与交期。
分条加工是什么:把宽幅母卷纵向切成窄卷
分条在业界的定义很单纯,就是把一大卷材料切成几条较窄的卷。依Wikipedia 的 Roll slitting 条目,这是一种剪切作业,做法分成两种:一种是把整卷当成一根「原木」,用圆锯或带锯一段段切下来,不经过放卷与重卷;另一种是把材料放卷、通过刀具或激光,再重新卷到一支或多支轴上,也就是常说的分条复卷机。同一份资料还指出,「slitting」专指沿长度方向切,「cutting」则涵盖纵向与横向,所以这种机台叫 slitter,不叫 cutter;本文表格中的「裁切」则依佳皇网站的用法,指横向切成指定长度。
纸为什么需要这道工序?台湾区造纸工业同业公会把造纸产业分成上、中、下游:上游是原生或再生纸浆,中游是各类纸品生产,下游才是裁切、轧型、装订、印刷、包装等加工(见台湾区造纸工业同业公会的纸种介绍)。纸离开纸厂之后、接上下游产线之前,常常需要先把尺寸改成对方用得上的样子。佳皇网站的说法与此一致:母卷通常是大宽幅,下游产线需要的往往是特定宽度的窄卷或裁切好的纸张,中间的转换靠分条加工。
| 加工 | 切的方向 | 改变的是什么 | 网站上的用途描述 |
|---|---|---|---|
| 分条 | 纵向,沿长度方向 | 宽度:一卷宽卷变成多条窄卷 | 供应自动包装产线或二次加工使用 |
| 复卷 | 不一定要切,重新卷取 | 卷径与卷取张力,过程中可检查并剔除瑕疵段 | 统一规格,提升后段加工的稳定性 |
| 裁切 | 横向 | 长度:卷料变成指定长度的平张或片材 | 供应纸盘、纸条、衬垫包装等用途 |
这张表要看的是第三栏。分条改的是宽度,复卷改的是卷径与张力,裁切改的是长度;三者可以依需求组合,业务人员会依你的用途建议合适的加工方式。所以询价时与其说「帮我加工一下」,不如直接写出:母卷现在多宽、你要几条多宽、卷径有没有限制、后段机台吃的是卷还是张。
复卷加工在做什么:不只是把纸再卷一次
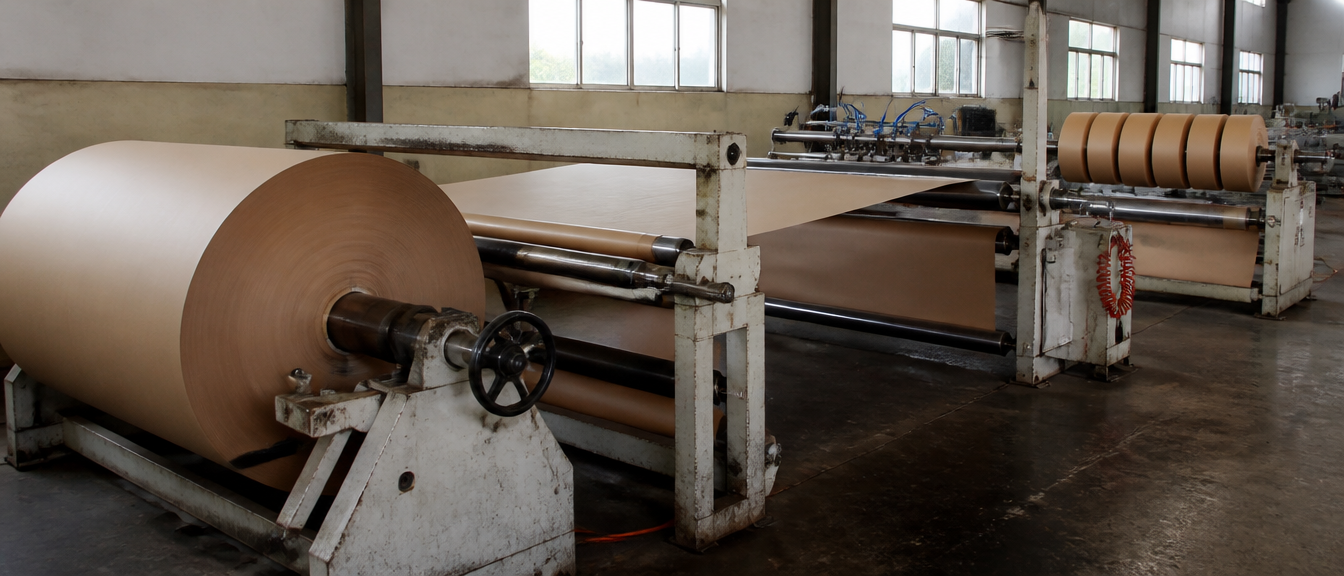
复卷字面上是重新卷取,但目的不只是换一支轴。依佳皇网站的说明,复卷是把纸卷重新卷取,用来调整卷径与卷取张力,也能在过程中检查并剔除瑕疵段,让规格统一、后段加工更稳定。换句话说,如果宽度本来就对,只是卷径太大放不进机台、张力松紧不一,或是想把已知有问题的一段先拿掉,你要的就是复卷,而不是分条。
实务上这两道工序在机台上常常连在一起。分条复卷机的运作方式是放卷、过刀、再卷回去,所以切出来的每一条窄卷,本身就经过一次重新卷取。前面提到的维基百科条目也指出,张力控制是分条品质的关键,常见的差速卷取轴用来让全幅宽度的张力均匀。这些是业界通则,并不代表任何特定工厂的设备配置;我们提它的原因是,张力正是复卷与分条最需要沟通的参数,材料对张力越敏感,越需要在询价时把用途说清楚。
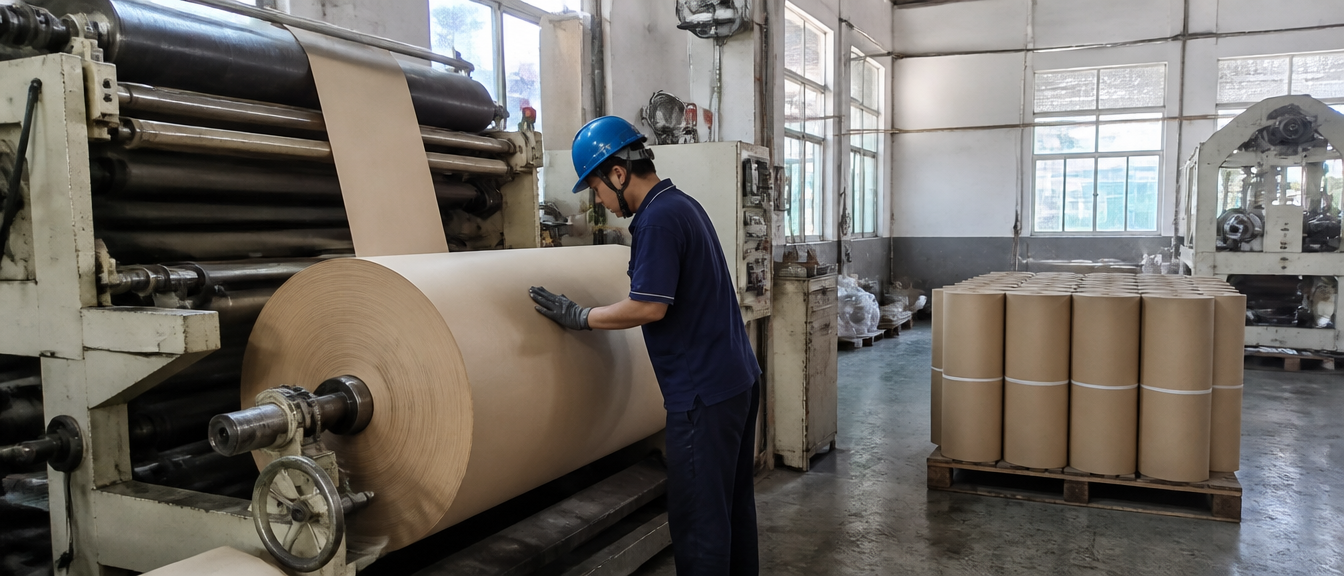
什么时候该分条,什么时候不必
判断的逻辑很直接:看你的后段机台与用途卡在哪一个尺寸。下表把常见状况对应到该先考虑的加工,以及询价时要说清楚的资料。
| 你手上的状况 | 先考虑的加工 | 询价时要说清楚 |
|---|---|---|
| 母卷比产线需要的宽很多 | 分条加工 | 母卷宽度、目标宽度与条数、基材种类 |
| 宽度刚好,但卷径太大或张力不均 | 复卷加工 | 目前卷径、机台允许的最大卷径、是否要剔除瑕疵段 |
| 机台吃的是平张纸或片材 | 裁切 | 目标长度与宽度、数量、堆叠或包装方式 |
| 需要防潮,而且最终宽度很窄 | 淋膜与分条的先后顺序要评估 | 基材、膜材(PE 或 PP)、最终宽度 |
最后一列值得多讲两句。佳皇的淋膜加工最大幅宽为 2,000 mm、最小为 500 mm,并配备中切设备,可同步分切成两卷;淋膜完成后也能直接接续裁切、分条与复卷,省去在不同工厂之间转运的时间与成本。从这组数字可以推论:如果你最后要的窄卷比 500 mm 还窄,直接拿窄卷去淋膜可能超出设备的加工范围,比较合理的路线是先以较宽的幅度淋膜,再分条成目标宽度。这是依规格推出来的制程逻辑,不是保证,实际能否这样安排,要让业务人员依你的基材与膜材评估。
另一个值得先确认的细节是宽度配置。假设母卷宽 1,000 mm,你要的窄卷是 300 mm,算术上只能切出 3 条、剩下 100 mm 的余料;如果把目标宽度调成 250 mm,刚好可以切 4 条,材料利用率就不一样(以上为假设算例,并非佳皇的实际规格)。淋膜页面也提到,加工尺寸可依客户需求规划,用意是提升材料利用率。所以在决定窄卷宽度之前,先让加工厂看过母卷宽度,有助于减少余料。
来料加工怎么谈:四个步骤与要备好的资料
如果你已经有现成的牛皮纸卷或其他基材,只缺分条、复卷或裁切这一道工序,可以走来料加工。依佳皇网站的说明,流程分四步:先提供母卷规格、目标分条或裁切尺寸与数量;业务人员评估设备可行性与排程并回覆报价,可行性评估约一个工作天回覆;确认后原料进厂、核对规格无误再排程加工;最后依规格完成加工,品检后出货。各项加工的完整介绍可以看其他加工页面。
数量方面,网站的说法是实际可配合的数量依加工类型与当时产线排程而定,询问时说明需求,由业务人员具体回覆。公开页面没有列出分条的最小宽度、公差或产能数字,所以这篇文章也不替它编数字。你可以先备好的资料包括:基材种类(例如牛皮纸卷或编织布卷,其他基材请在询价时说明,由业务人员评估)、母卷宽度与目前卷径、目标宽度与条数、需要的数量、后段用途与机台限制,以及是否同时需要淋膜。若同时要淋膜,流程的第一步是提供基材样本与防潮需求说明,作为评估依据。
哪些情况适合走来料加工?网站列出的对象是已有现成基材、需要备援供应商,或想先评估规格的客户。从制程逻辑来看,另一种情况也很合适:你的基材向既有供应商采购,工序却只缺最后一步,与其把整批材料换掉,不如把这一步外包。反过来说,如果母卷本身的规格还没定案,例如宽度、卷径都还在调整,建议先和业务人员讨论目标尺寸,再决定要不要寄样,避免加工完才发现尺寸对不上后段机台。
从业界通则看品质:张力、刀具与来料状态
谈到分条品质,直觉上会先看「切口平不平」,但依维基百科整理的通则,影响结果的因素不只刀。刀具要看材料:剃刀式适合很薄的塑胶膜,但刀片需要频繁更换;旋转剪切式用上下圆刀咬合出剪刀般的效果,在纸、膜与箔材都很常用,刀比较耐用,不过定位较花时间;压切式则适合不织布与发泡材。卷取端靠张力控制,精准的张力控制是切好卷料的关键。对采购端来说不必研究这些细节,但可以记得:材料不同,合适的加工方式就不同,所以基材一定要说清楚。
来料本身的状态也会影响结果。佳皇的来料流程里,有一步是原料进厂、核对规格无误后才排程加工。从制程逻辑来看,母卷若在运输或仓储中受潮、压伤或卷得不整齐,这些问题不会因为分条而消失。因此建议寄出来料之前,先确认卷料外观与标示,并把已知的瑕疵段位置告诉加工厂,让复卷时有机会把它剔除。
最后一个建议是从后段往前推尺寸。与其先决定母卷,再想窄卷要多宽,不如先量出后段机台能接受的宽度与最大卷径,再回头确认母卷能不能整除、是否需要复卷调整卷径。把顺序倒过来,不但能降低余料,也能避免分条完才发现窄卷放不上机台。这个判断不需要专门工具,只要把机台规格、目标宽度与数量写在同一份询价资料里就够了。
分条加工常见问题
分条加工、复卷加工和裁切有什么不同?
分条是沿纵向把宽卷切成多条窄卷;复卷是重新卷取,用来调整卷径与卷取张力,也能在过程中检查并剔除瑕疵;裁切是横向切成指定长度的平张或片材。三者可以依需求组合,不确定时请说明后段用途,由业务人员建议。
只有现成的卷料,可以只委托分条吗?
可以,这就是来料加工。你提供基材,佳皇依规格进行分条、复卷或裁切后交还,流程是提供规格、可行性评估、来料进厂、加工出货四步,详见其他加工页面。
分条加工有最小宽度或最低数量的限制吗?
宽度范围与数量依设备规格、母卷材质、加工类型与当时产线排程而定,公开资料没有列出固定数字。建议提供母卷规格与目标尺寸,由业务人员评估后回覆。
淋膜之后可以接着分条吗?
可以,淋膜完成后可配合裁切、分条与复卷,一站完成。淋膜的最小加工宽幅为 500 mm,并有中切设备可同步分切成两卷,更窄的成品宽度则要评估加工顺序,详见淋膜加工。
复卷可以处理有瑕疵的卷料吗?
复卷过程中可以检查并剔除瑕疵段,让规格统一;但能否处理、能剔除多少,取决于瑕疵的位置与数量,建议寄样并说明状况,由业务人员评估。
分条后的窄卷可以直接上自动包装产线吗?
网站对分条加工的描述是供应自动包装产线或二次加工使用;能否直接上机,取决于窄卷的宽度、卷径与张力是否符合你的机台,建议把机台规格连同需求一起提供,由业务人员评估。
结语:分条加工从讲清楚「要改什么」开始
回到开头的问题:分条加工改宽度,复卷改卷径与张力,裁切改长度,先分清楚这三件事,询价就不会绕路。佳皇的来料加工不需要你重建整条供应链,只要把缺的那道工序交给我们。准备好基材种类、母卷宽度与卷径、目标尺寸、数量与后段用途,到联系我们留下需求,业务人员会在一个工作天内回覆,并依你的规格评估设备可行性与报价。